Cogénération au gaz de bois F60 TC
Turbocompressée, modulaire et fabriquée en Autriche. Une unité fournit 80 kW d’électricité, 158 kW de chaleur et environ 24,6 t de biochar par an à partir d’environ 1,5 t de plaquettes par jour.
- 80 kWpuissance électrique (nette)
- 158 kWpuissance thermique
- 28 %rendement électrique
- ~91 %utilisation du combustible, biochar compris
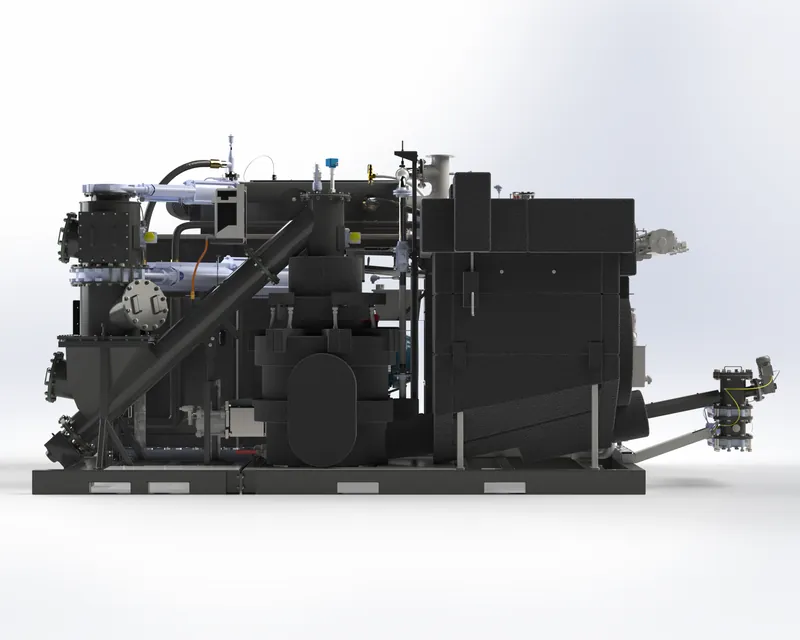
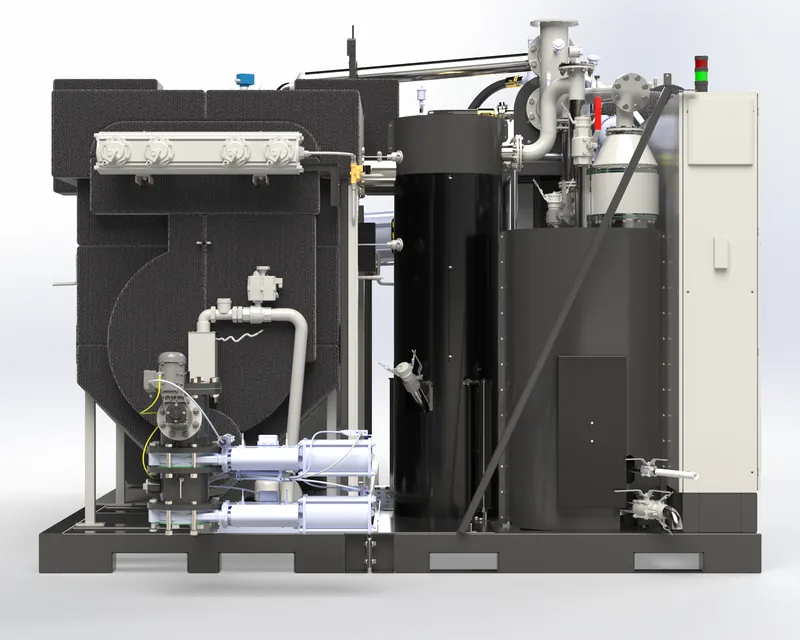
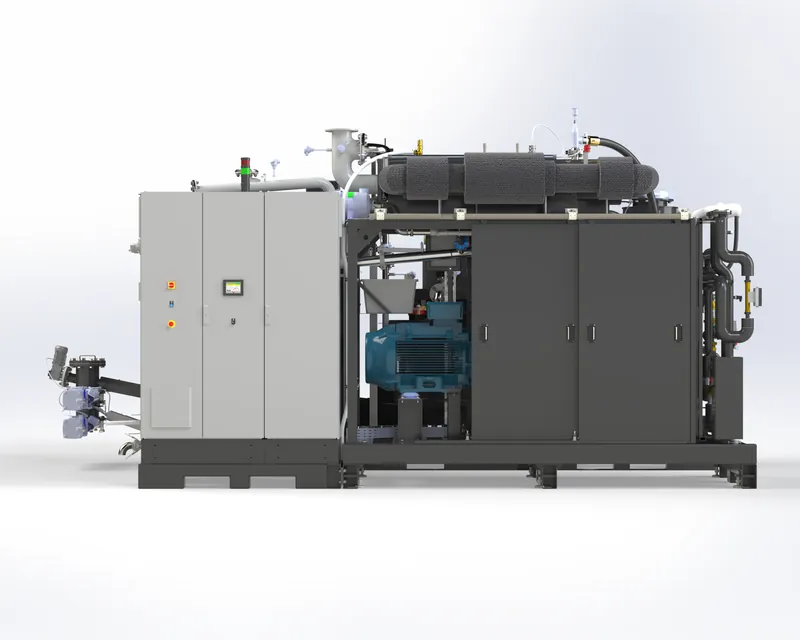
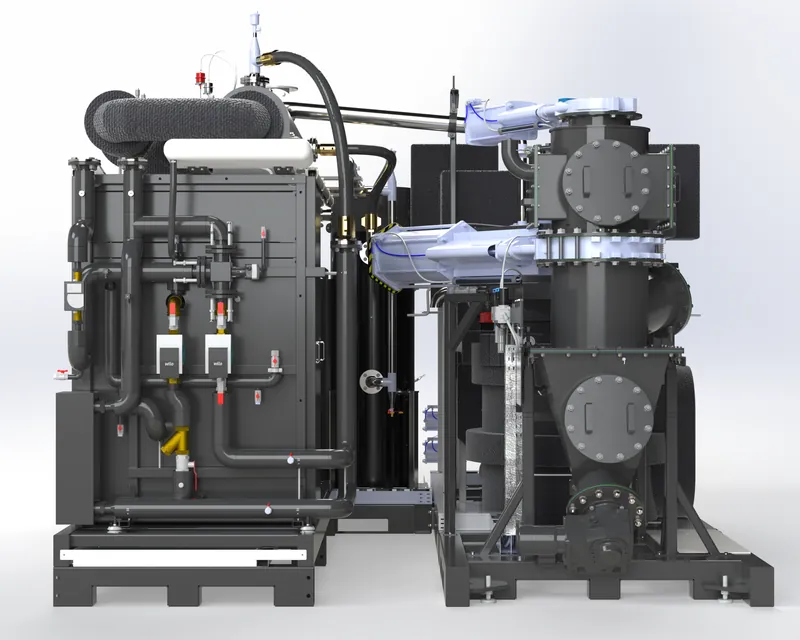
À l’intérieur d’une F60 TC
De la plaquette au kilowattheure dans un processus fermé et automatisé – avec récupération de chaleur à chaque étape. Sélectionnez un module pour voir son rôle. Les images sont celles que nos clients voient dans le système de commande FLOYD.
Simplifié d’après le schéma de procédé et d’instrumentation FLOYD. Les numéros correspondent aux zones de l’IHM FLOYD.
Ce que fait chaque module
Huit modules fonctionnent comme une seule installation. Un système de commande unique avec l’IHM FLOYD les démarre, les exploite et les surveille ensemble – de l’alimentation en combustible au compteur de chaleur.
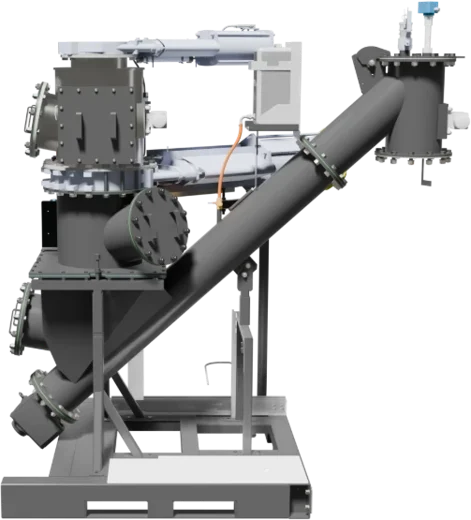 01
Alimentation en combustible
Responsable de: Une alimentation régulière et dosée, et une séparation étanche au gaz entre stock et réacteur.
Les plaquettes arrivent du silo journalier dans une trémie. Des capteurs de niveau ne demandent du combustible que lorsque c’est nécessaire. Deux vannes motorisées forment un sas, pour qu’aucun air n’entre dans le gazéifieur et qu’aucun gaz n’en sorte. Une vis introduit ensuite les plaquettes par le haut du gazéifieur.
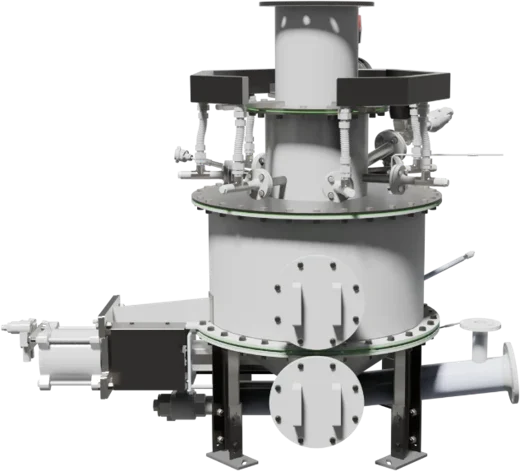 02
Gazéifieur
Responsable de: Transformer le bois en un gaz combustible de qualité stable.
Dans le gazéifieur à lit fixe, le bois réagit avec une quantité d’air dosée avec précision. Au lieu de brûler, il est converti en gaz combustible – principalement monoxyde de carbone, hydrogène et méthane. Un agitateur et un vibreur maintiennent le lit meuble et homogène ; un réchauffeur d’air électrique sert au démarrage. Températures et pressions sont mesurées en continu et l’air est réglé automatiquement.
 03
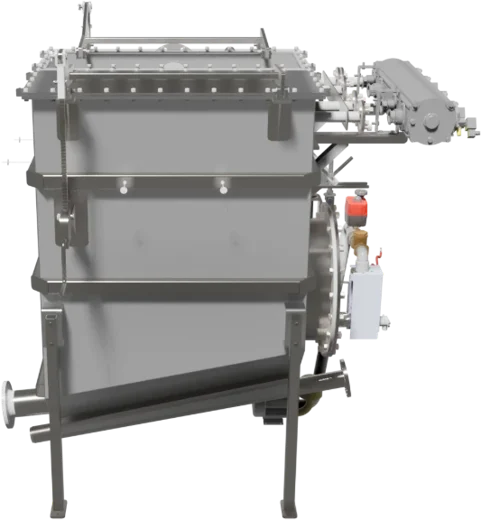
Filtre à gaz chaud
Responsable de: Un gaz propre pour le moteur et la séparation du biochar.
Le gaz chaud traverse des bougies filtrantes en céramique. La poussière et le biochar entraînés restent à l’extérieur des bougies, tandis que le gaz est encore assez chaud pour que les goudrons restent en phase gazeuse au lieu de se condenser. De brèves impulsions d’air comprimé nettoient automatiquement les bougies. Le biochar séparé s’accumule dans la trémie du filtre – c’est le seul point où le biochar quitte le procédé.
 04
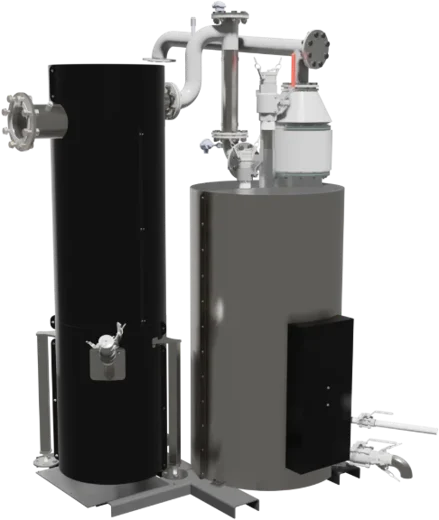
Refroidisseur de gaz et filtre de sécurité
Responsable de: Refroidir le gaz propre à la température d’admission du moteur et protéger le moteur.
Un échangeur refroidit le gaz propre avec l’eau de chauffage – l’un des trois étages de récupération de chaleur. Un gaz plus froid est plus dense, le moteur reçoit donc plus d’énergie par cycle. Un dernier filtre de sécurité retient tout ce qui pourrait atteindre le moteur ; les condensats sont évacués.
 05
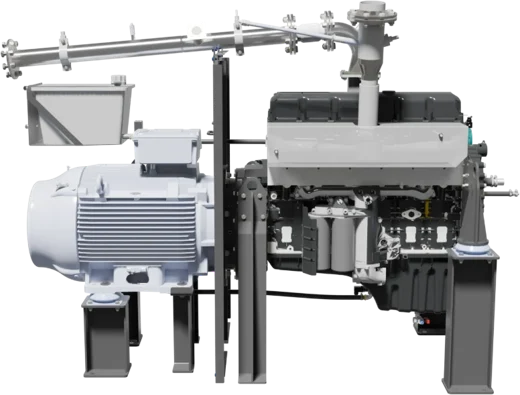
Moteur à gaz et générateur
Responsable de: Transformer le gaz de bois en électricité – synchronisée avec votre réseau.
Le gaz est mélangé à de l’air de combustion filtré et brûlé dans un moteur à gaz. Lambda, allumage et papillon sont réglés en continu, pour un fonctionnement propre malgré les variations de qualité de gaz et de charge. Le moteur entraîne un générateur qui fournit du triphasé 400 V. La puissance module selon votre demande.
 07/08
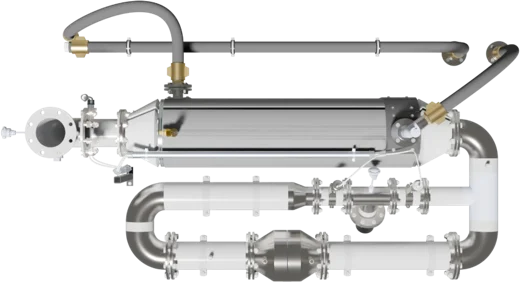
Catalyseur et échangeur de fumées
Responsable de: Des fumées propres et la récupération de leur chaleur.
Après le moteur, un catalyseur épure les fumées. Un échangeur transfère ensuite la chaleur restante à l’eau de chauffage – le dernier et le plus chaud des étages de récupération – avant que les fumées refroidies ne sortent par la cheminée.
 06/09
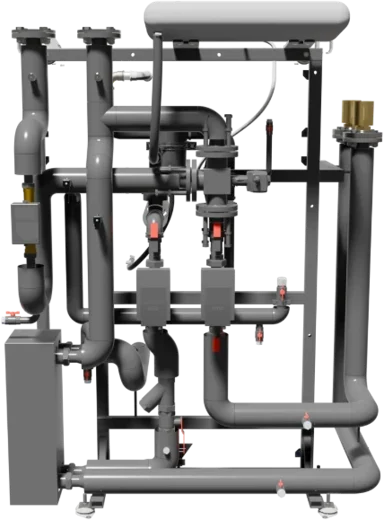
Hydraulique eau chaude
Responsable de: Refroidir le moteur, collecter toute la chaleur récupérée et la livrer à température constante.
L’eau de retour de votre chauffage refroidit d’abord le moteur, puis le gaz produit et enfin les fumées – elle se réchauffe ainsi à chaque étape. Des pompes et une vanne de mélange maintiennent la température de départ constante, et un compteur enregistre l’énergie livrée.
 10
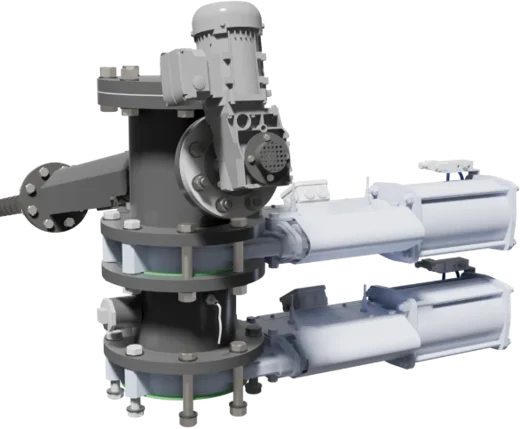
Extraction du biochar
Responsable de: Extraction continue et étanche au gaz du biochar hors du procédé.
Une vis convoie le biochar du filtre à gaz chaud vers un bac fermé. Des capteurs de niveau déclenchent l’extraction automatiquement, et le bac se vide par une vanne dans votre conteneur. Avec plus de 90 % de carbone, le biochar est un produit à part entière – pour les sols, l’alimentation animale ou les certificats de élimination de carbone.
Quelle biomasse pouvez-vous utiliser ?
La F60 TC fonctionne avec bien plus que des plaquettes forestières. L’essentiel est un combustible sec, fluide et de la bonne taille.
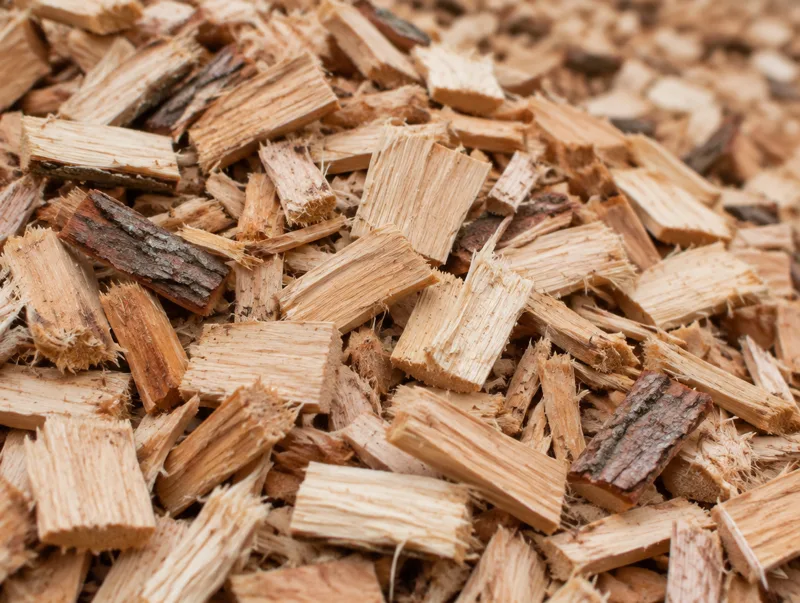
Photo d’illustration Plaquettes forestières
Granulométrie 5–60 mm.
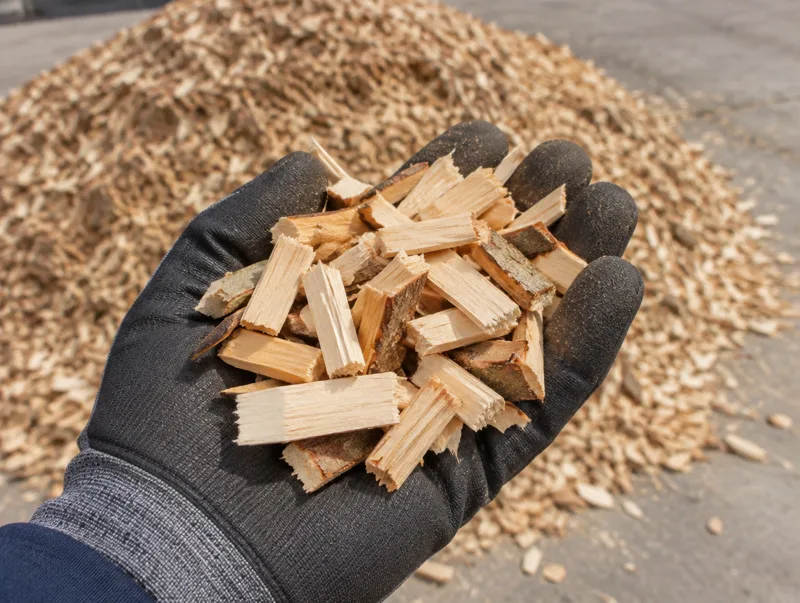
Photo d’illustration Bois de récupération
Broyé lentement et criblé, morceaux jusqu’à environ 6–7 cm.
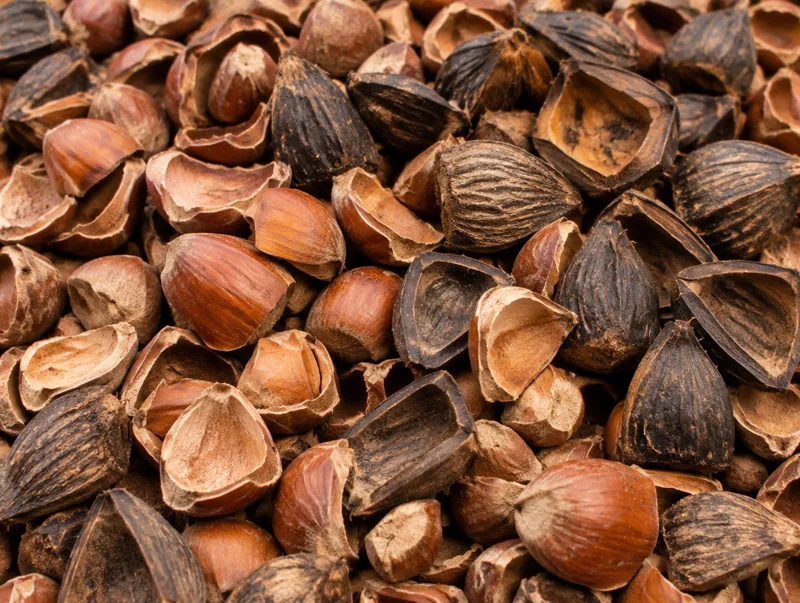
Photo d’illustration Coques de fruits à coque
Coques de palmiste (PKS), coques de noisette et autres.
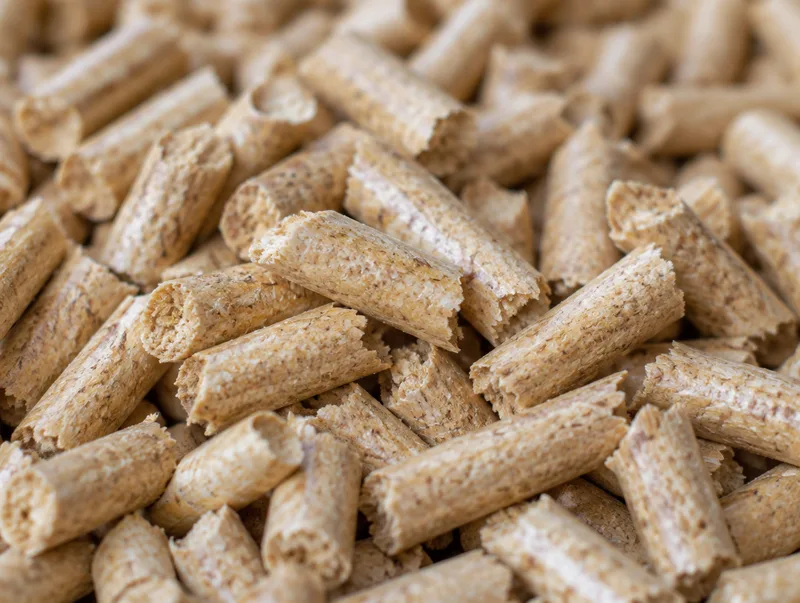
Photo d’illustration Granulés de bois
Granulés de bois standard.
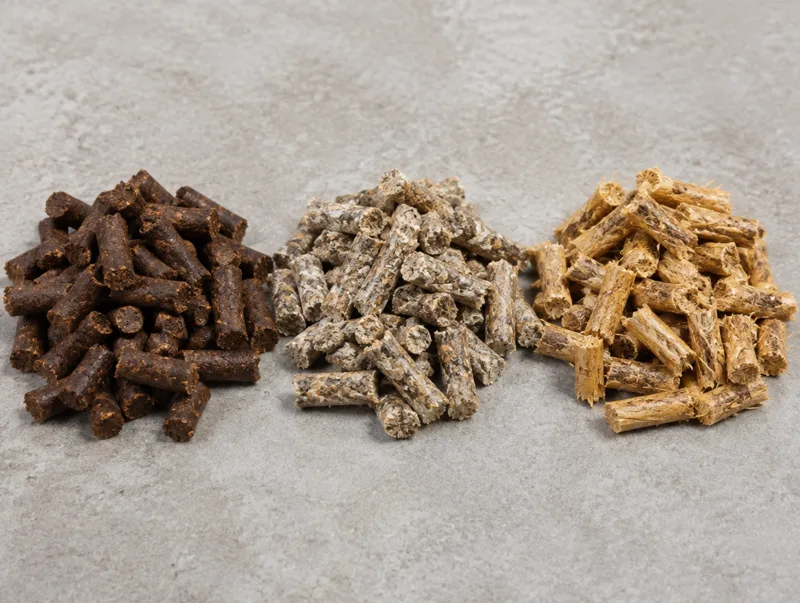
Photo d’illustration Granulés spéciaux
Marc de café, substrat de champignons, mélanges bois-paille et plus.
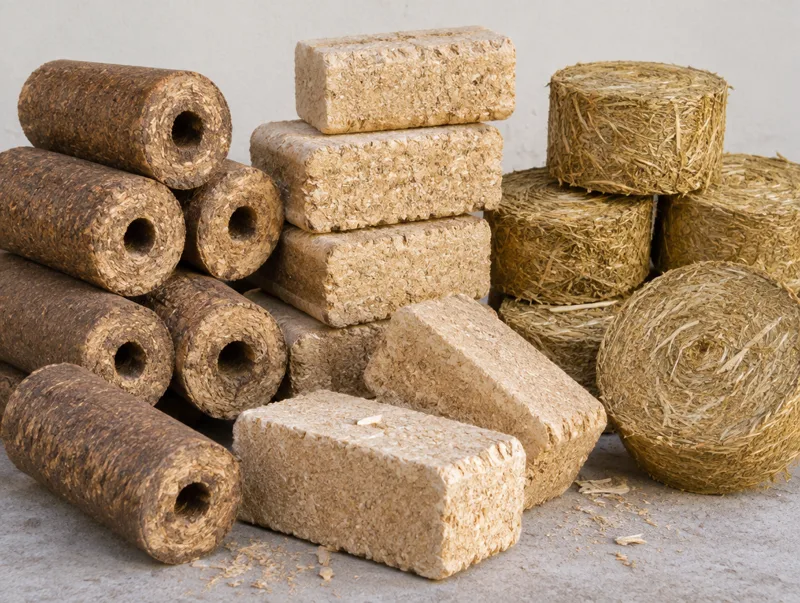
Photo d’illustration Briquettes
Différents types de briquettes. Pour la F60 TC, elles doivent d’abord être concassées en petits morceaux.
Nous acceptons des combustibles jusqu’à 15 % d’humidité (pleine puissance nominale jusqu’à 10 %). Vous avez un doute sur votre biomasse ? Dites-nous ce que vous avez, nous vérifierons. →
Performances
| Puissance électrique (nette) | 80 kW |
|---|---|
| Puissance thermique | 158 kW |
| Rendement électrique | 28 ± 1 % |
| Rendement thermique | ~55 % |
| Puissance combustible | env. 288 kW |
| Utilisation du combustible (électricité + chaleur) | ~83 % |
| Utilisation du combustible (biochar compris) | ~91 % |
| Électricité annuelle | env. 656 MWh |
| Chaleur annuelle | env. 1 296 MWh |
| Biochar annuel | env. 20,5–25,4 t |
| Modulation de puissance | jusqu’à env. 45–50 kW |
Combustible et consommation
| Combustible | Plaquettes selon le standard FLOYD |
|---|---|
| Humidité | jusqu’à 15 % ; max. 10 % pour la pleine puissance nominale, au-delà puissance réduite |
| Granulométrie | 5–60 mm, sans sciure, fines < 10 % |
| Consommation de plaquettes | env. 62,5 ± 2 kg/h |
| Production de biochar | ~4–5 % de la masse entrante, 2,5–3,1 kg/h |
| Huile moteur | < 3 l/jour, appoint automatique |
Émissions
| NOx | < 250 mg/Nm³ à 5 % O₂ |
|---|---|
| CO | < 650 mg/Nm³ à 5 % O₂ |
| Poussières | < 10 mg/Nm³ |
| Température des fumées | < 150 °C après l’échangeur |
| Post-traitement | catalyseur trois voies ; options : catalyseur d’oxydation ou EGR |
| Bruit | < 71 dB(A) à 1 m |
Technologie
| Gazéifieur | Lit fixe à co-courant, allumage et extraction du biochar automatiques |
|---|---|
| Épuration du gaz | Filtration en deux étages, filtre céramique à gaz chaud |
| Moteur | 6 cylindres en ligne, turbocompressé, régime variable |
| Générateur | Asynchrone, injection via un convertisseur ABB quatre quadrants |
| Fonctions réseau | Régulation de puissance, du facteur de puissance, puissance réactive, fault-ride-through |
| Commande | Automate industriel Beckhoff, connexion 4G |
Raccordements
| Électrique (CEI) | 400 V, triphasé, 50–60 Hz, 200 A |
|---|---|
| Électrique (UL/CSA) | 380–500 V, triphasé, 50–60 Hz, 200 A |
| Départ / retour chauffage | max. 95 °C / 45–65 °C, 4,5 m³/h, DN50 |
| Entrée plaquettes | vanne guillotine DN300 |
| Sortie biochar | vanne guillotine DN200 |
| Fumées | DN150 |
| Air comprimé | min. 80 l/min à 8 bar |
Dimensions et installation
| Longueur × largeur × hauteur | 6,1 × 3,6 × 2,9 m |
|---|---|
| Poids | env. 8,6 t |
| Emprise | env. 55 m², plus 1,5 m de zone de service |
| Ventilation | 5 000 m³/h à 25 °C extérieur |
| Température ambiante | 5–40 °C |
| Délai de livraison | env. 6 mois après commande |
| Mise en service | par FLOYD, env. 6–12 jours-homme |
Sécurité
| Système en dépression | En cas de fuite, de l’air est aspiré – le gaz de bois ne peut pas s’échapper |
|---|---|
| Surveillance CO | Détecteur de CO préinstallé et étalonné |
| Protection incendie | Un réservoir d’extinction noie la ligne d’alimentation en cas de retour de flamme |
Valeurs par unité à charge nominale et 8 200 h/an avec des plaquettes conformes au standard FLOYD. Valeurs prévisionnelles en mode turbo ; rendement thermique et utilisation du combustible en cours de validation finale. Sans engagement – l’offre fait foi.
Des fumées propres – sans AdBlue
De nombreuses cogénérations à moteur ont besoin d’un système SCR avec dosage continu d’urée (AdBlue) pour respecter les limites de NOx – un réservoir, une pompe et un consommable de plus à surveiller. La F60 TC est conçue pour respecter les limites de NOx sans urée : avec un catalyseur, sans dosage SCR – ni réservoir d’urée ni appoint.
- Pas de SCR, pas d’injection d’urée, aucun consommable à remplir – peu d’entretien
- Catalyseur trois voies, stable au-dessus de 600 °C
- Élément catalytique modulaire – changement rapide, arrêt minimal
- Mesure officielle chez Carrosserie Zumbrunn : NOx inférieurs à 100 mg/Nm³ (5 % O₂) – sans AdBlue
Trois niveaux – choisis selon vos valeurs limites
- Conversion du CO
- > 95 %
- Conversion des NOx
- > 90 %
- Conversion du CO
- > 85 %
- Conversion des NOx
- > 95 %
- Conversion du CO
- > 95 %
- Conversion des NOx
- > 98 %
Taux de conversion du système catalytique. Les valeurs d’émission de la fiche technique font foi.